
Inspeção inteligente de baterias estacionárias
Qualidade de baterias,
construída pela engenharia Vista
Termografia FLIR, machine vision Zebra e automação Rockwell integradas para inspecionar soldagens, montagem de placas e conexões em baterias estacionárias.
A Vista conecta o que a câmera vê ao que a fábrica precisa decidir.
O diferencial está na engenharia que une medição térmica, análise de imagem e controle de processo. Como integradora FLIR e Zebra e Solution Partner Rockwell, a Vista estrutura a solução desde os critérios de inspeção até a ação na linha e a evidência que sustenta a melhoria contínua.
Enxergar o calor.
Entender o processo.
A experiência da Vista em soluções termográficas customizadas é o eixo desta arquitetura. Seu histórico público inclui reconhecimento de performance como integradora FLIR em 2022 e destaque na conferência de vendas de 2024. Essa competência orienta a seleção da medição adequada para cada aplicação. [1]
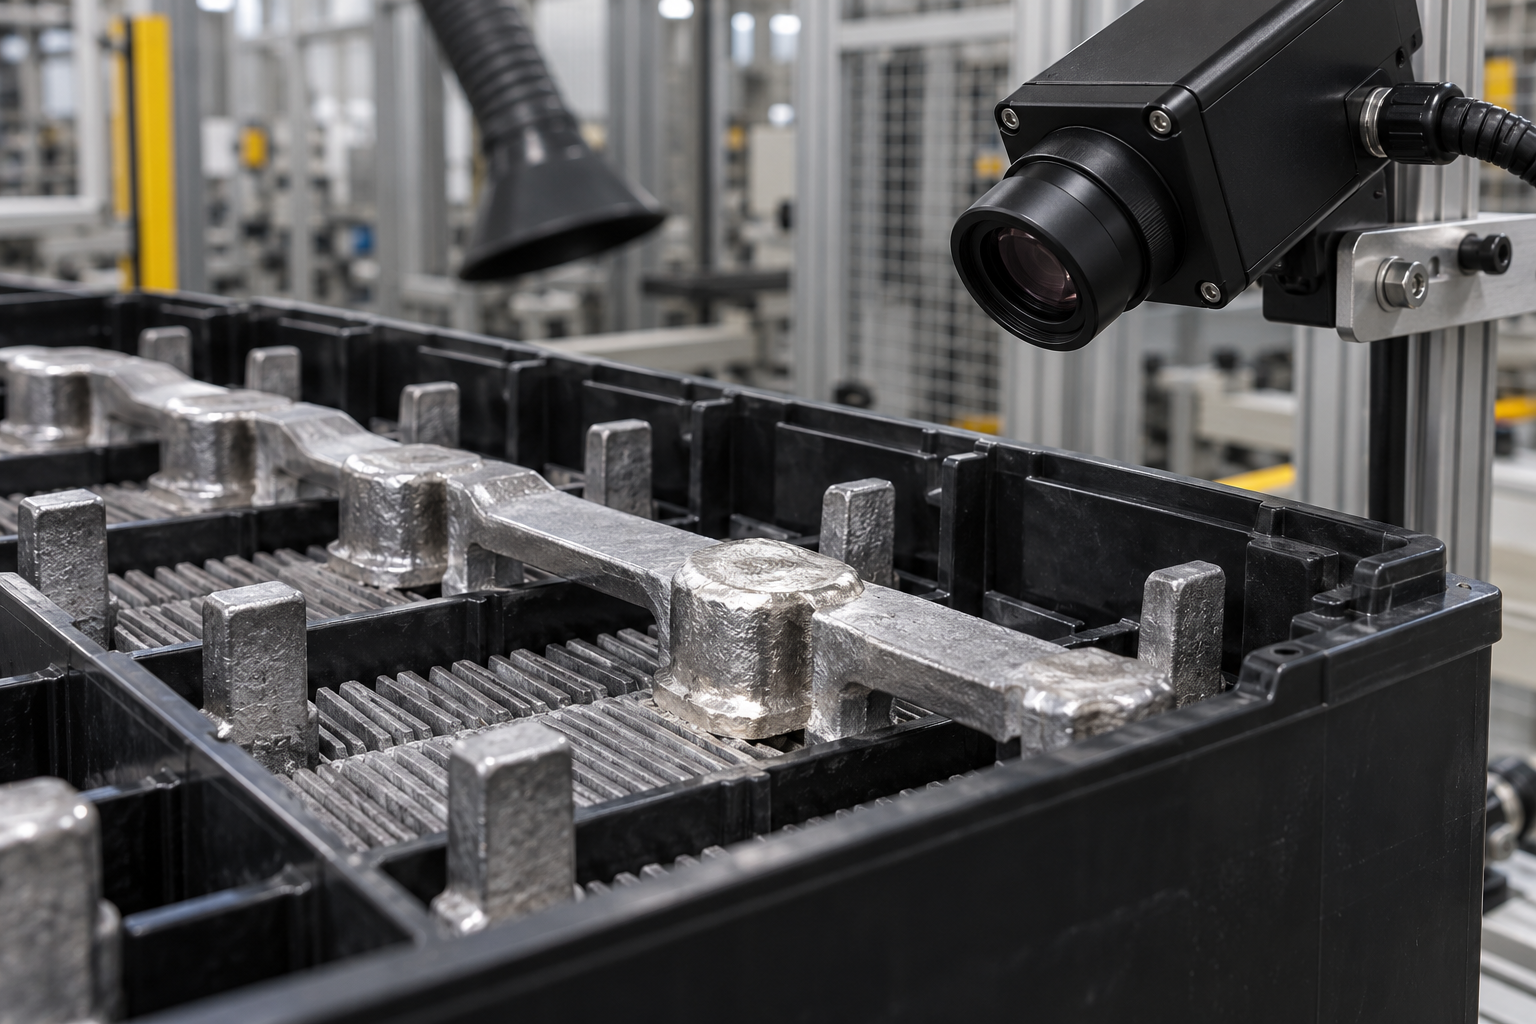
Três formas de investigar a qualidade térmica
| Abordagem | Engenharia de aplicação Vista |
|---|---|
| Calor do processo | Aquisição sincronizada durante ou após a soldagem. Comparar aquecimento e resfriamento em condições equivalentes. |
| Termografia ativa | Aplicar estímulo controlado e observar a resposta. Validar o contraste térmico associado aos defeitos de interesse. [2] |
| Ensaio elétrico sob carga | Sob corrente e duração controladas, investigar aquecimento em conexões. P = I²R orienta a análise, mas a câmera mede a resposta térmica superficial. |
Temperatura isolada não aprova uma solda. A Vista correlaciona os sinais aos ensaios elétricos, mecânicos ou metalográficos definidos com a engenharia de qualidade.
Da imagem térmica
a uma decisão rastreável
A análise deve preservar os dados radiométricos, localizar a região de interesse (ROI) e comparar grandezas repetíveis. A paleta de cores facilita a leitura; a decisão usa valores, tempo e critérios de processo. [3,4]
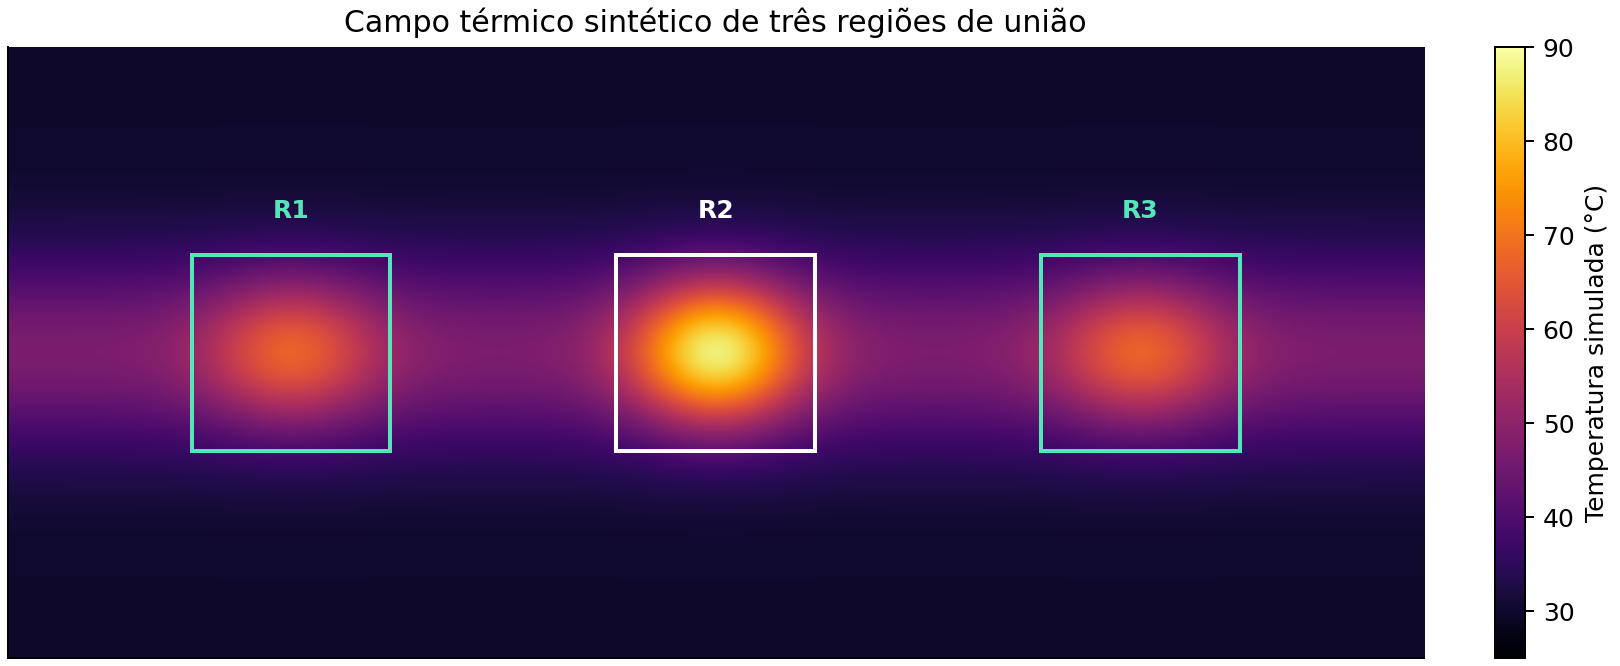
No campo sintético, R1 e R3 têm picos próximos de 67 °C e R2 chega a 87 °C. A diferença de 20 °C ilustra uma assimetria a investigar, não um limite universal de rejeição.
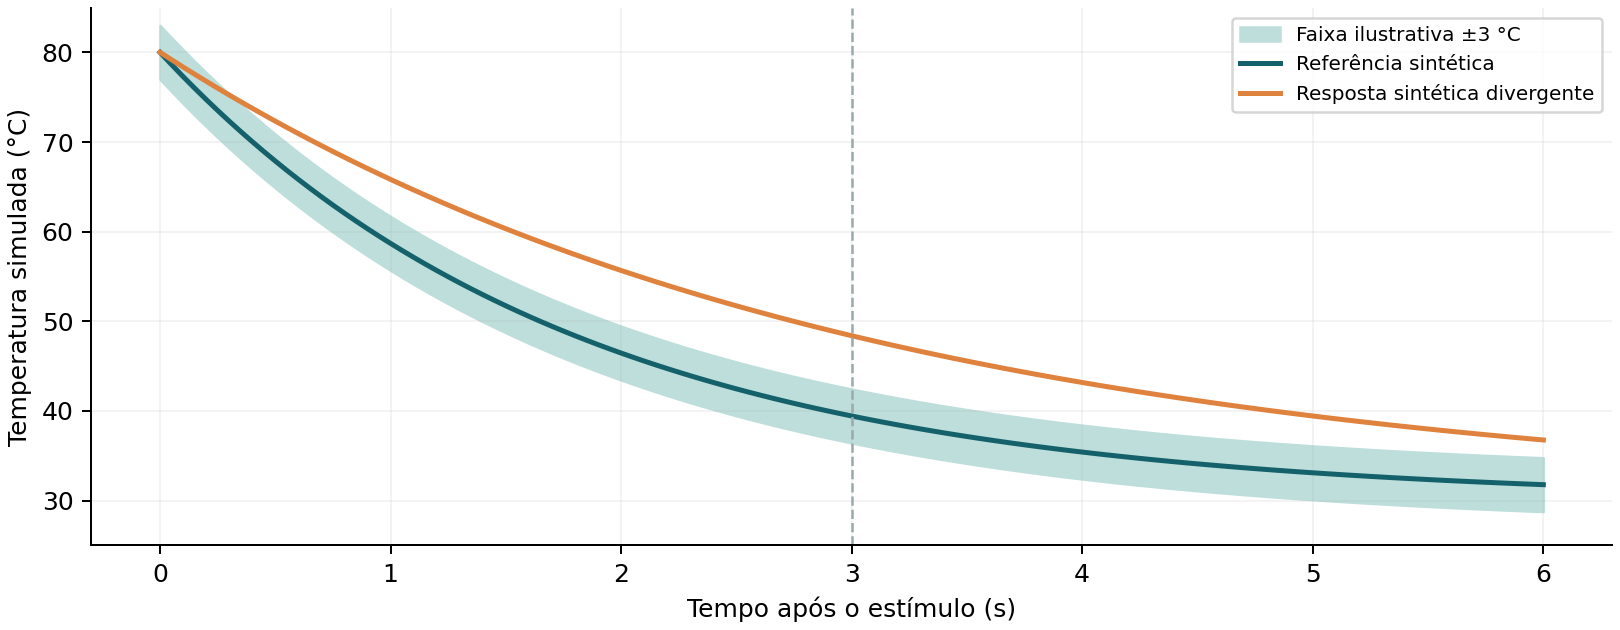
A Vista transforma esse princípio em uma inspeção validada: ajusta emissividade e temperatura refletida, foco, campo de visão, resolução espacial e instante de captura. A frequência de aquisição precisa resolver o transiente; soldagens rápidas podem exigir outra classe de câmera. [3,4]
Placas alinhadas.
Desvios identificados na origem.
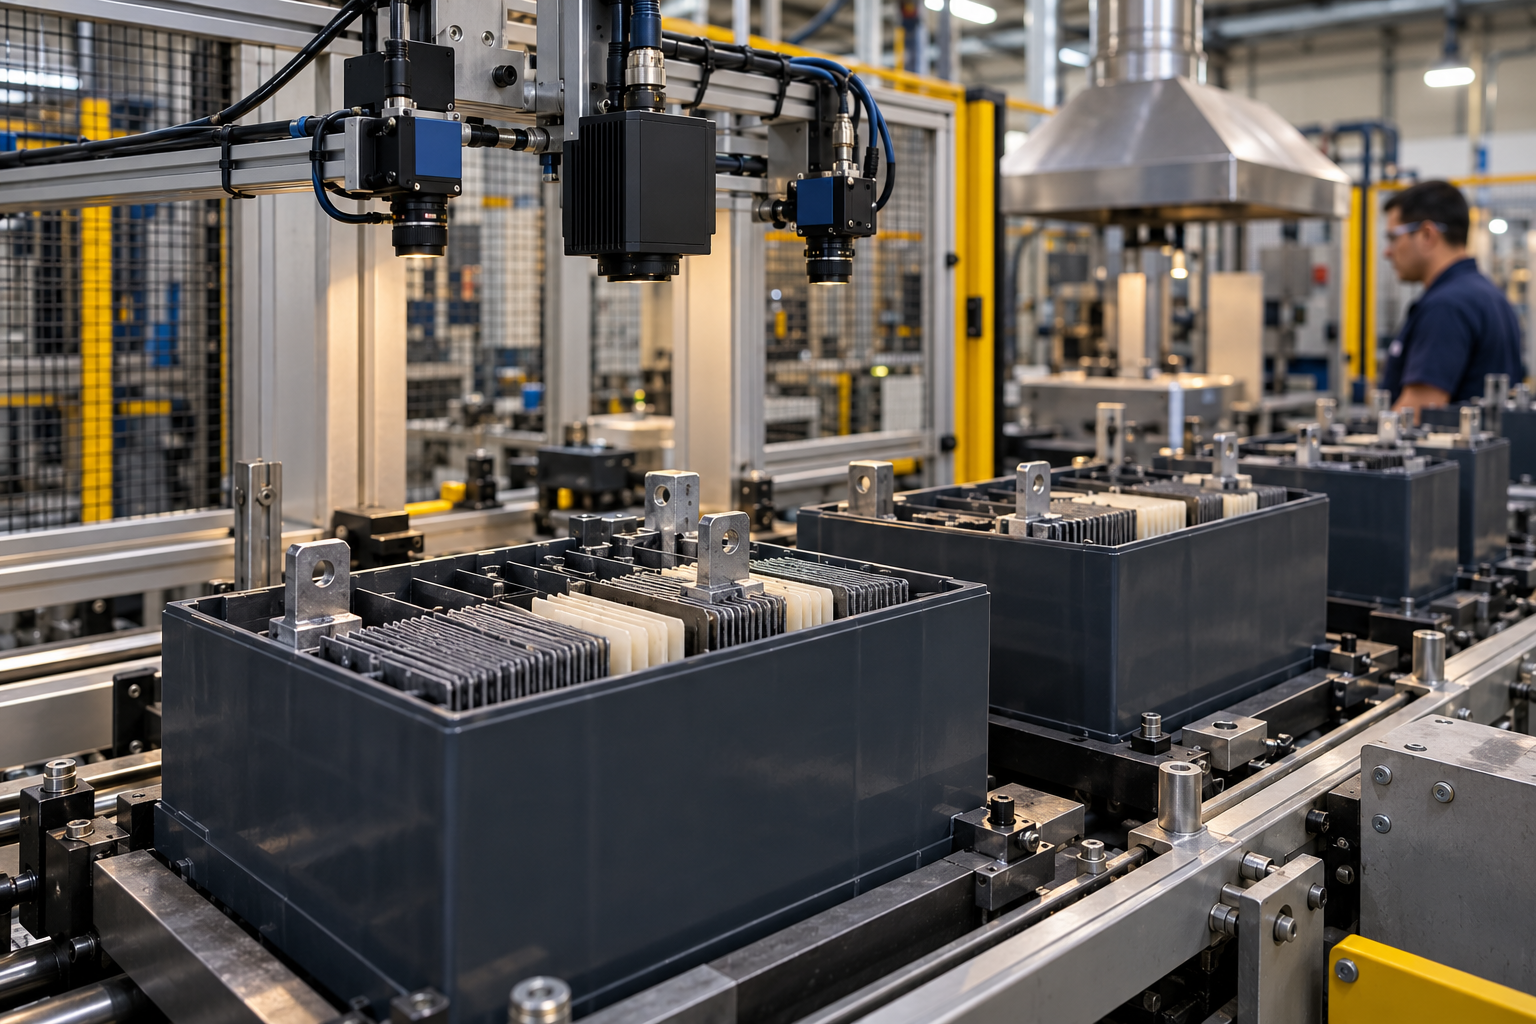
Em baterias de chumbo-ácido, a inspeção deve ocorrer antes que placas, separadores ou linguetas fiquem ocultos. A Vista desenvolve a aplicação para verificar presença, posição e referências geométricas conforme a receita do produto.
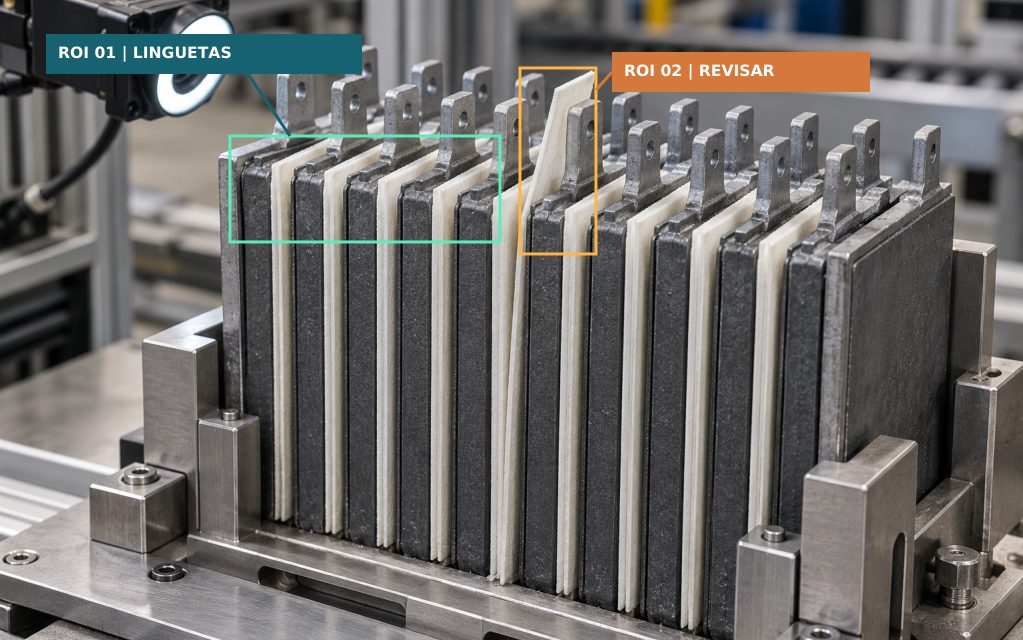
O papel da engenharia de visão
Com o software Zebra Aurora, a Vista pode combinar localização, medição, comparação com padrões e leitura de códigos. O repositório técnico inclui exemplos de detecção de defeitos, posicionamento e registro de resultados. Essas ferramentas são a base de desenvolvimento, não uma receita pronta para cada bateria. [5]
A imagem 2D atende a verificações de presença e posição. Altura, desnível ou perfil podem exigir 3D. A identificação da polaridade depende de características ou marcações verificáveis; a câmera não determina a composição eletroquímica de uma placa. [6]
GANHO A MEDIR • Menos conjuntos avançando com desvios de montagem e menor custo acumulado até a detecção.
Inspeção óptica e térmica
também na eletrônica
Nas placas eletrônicas de controle e BMS, quando presentes, a Vista pode integrar verificação de componentes e soldas visíveis com avaliação térmica sob um ensaio funcional definido. É uma aplicação distinta das placas eletroquímicas da bateria.
Duas evidências, critérios diferentes
Visão Zebra: presença, orientação, posicionamento e características observáveis da solda. A localização por marcas de referência compensa variações de posição; o exemplo Fiducial Markers demonstra esse princípio. [7]
Termografia FLIR: distribuição térmica de componentes e conexões em condição elétrica controlada. Corrente, tempo de energização e ambiente precisam ser repetíveis para que diferenças sejam interpretáveis. A FLIR documenta a análise da dissipação em PCB como aplicação de sua plataforma. [3]
Uniões ocultas e falhas funcionais exigem os ensaios apropriados. A inspeção proposta complementa o plano de controle do produto.
Uma arquitetura coordenada
pela Vista
Como Solution Partner Rockwell, a Vista conecta a inspeção à lógica da máquina: identifica a peça, sincroniza a captura, recebe o resultado e confirma o destino físico. A aplicação transforma dados em uma sequência operacional auditável.
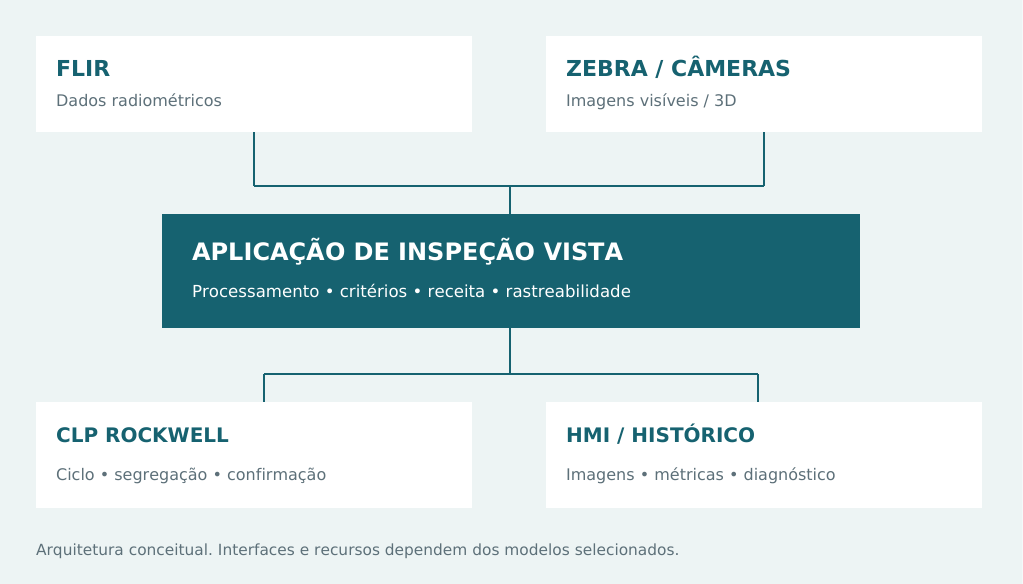
Nas versões Image Streaming, a família FLIR A40/A50/A70 oferece integração via GigE Vision/GenICam; nas versões Smart Sensor, a análise embarcada pode fornecer resultados por protocolos industriais, conforme configuração. A comunicação com a plataforma Rockwell é definida por projeto, incluindo EtherNet/IP quando aplicável. [3,8]
O repositório Zebra inclui Heater Control (Thermal Imaging), exemplo de interpretação de dados térmicos e análise de ROI. A Vista pode usar esses fundamentos para construir a aplicação, validando formato radiométrico e compatibilidade com a câmera escolhida. [9]
Sem imagem válida, timeout ou divergência de identificação: o estado deve ser “inspeção inválida”, com tratamento definido na máquina. A liberação não pode ocorrer por ausência de resultado. Intertravamentos de qualidade não substituem funções de segurança.
Quanto vale detectar
o desvio mais cedo?
A Vista estabelece a linha de base e as metas com produção e qualidade. O ganho vem da redução comprovada das perdas, acompanhada de controle de falsas rejeições e de defeitos que escapam da inspeção.
| Indicador | Como apurar o resultado |
|---|---|
| Retrabalho e refugo | Peças afetadas ÷ produção; separar tipo de defeito e custo por ocorrência. |
| Qualidade na primeira passagem | Peças aprovadas sem retrabalho ÷ peças processadas (FPY). |
| Desempenho da inspeção | Falsas rejeições e defeitos não detectados, medidos em amostras validadas. |
| Capacidade e rastreabilidade | Tempo de ciclo completo; registros completos ÷ peças inspecionadas. |
Exemplo econômico com premissas abertas
Cenário ilustrativo de 50.000 unidades/mês. Os resultados dependem das condições de cada aplicação. Apenas retrabalho evitado é monetizado, sem somar ganhos de capacidade, garantia ou refugo.
| Premissa / resultado | Base | Cenário-alvo |
|---|---|---|
| Taxa de retrabalho | 3,0% | 1,5% |
| Unidades retrabalhadas/mês | 1.500 | 750 |
| Custo médio por retrabalho | R$ 80 | R$ 80 |
| Custo mensal de retrabalho | R$ 120.000 | R$ 60.000 |
Economia bruta: 750 × R$ 80 = R$ 60.000/mês. Deduzindo R$ 5.000/mês de custos incrementais, o benefício líquido seria R$ 55.000/mês. Para um investimento hipotético de R$ 450.000, o payback simples seria 8,2 meses.
A tecnologia é o meio.
A Vista conduz a aplicação.
O cliente precisa de uma inspeção que funcione com seu produto, seu ritmo e seus critérios. A atuação da Vista reúne engenharia, termografia e automação para conduzir essa passagem da viabilidade à operação.
01 Diagnóstico e prova de conceito
Mapear defeitos prioritários, avaliar peças boas, ruins e limítrofes; verificar acesso óptico e térmico e definir o ensaio de referência.
02 Engenharia e implementação
Selecionar câmera, lente, iluminação, proteção e processamento; desenvolver receitas, analíticos e integração com CLP, HMI e registros.
03 TAF, TAC e aceitação
Testar repetibilidade, tempo de ciclo, falhas de comunicação e segregação. Acordar limites de falsas rejeições e escapes por classe de defeito.
04 Operação e melhoria contínua
Treinar a equipe, controlar versões e alterações de receita, acompanhar indicadores e revalidar após mudanças relevantes de material ou processo.
Da temperatura ao resultado industrial
A Vista integra FLIR, Zebra e Rockwell para construir uma inspeção com critérios claros, ação no processo e ganhos que possam ser demonstrados.
Referências técnicas e notas
[1] Vista Automação — soluções termográficas, automação e reconhecimentos FLIR
[2] FLIR — Weld Inspection: termografia ativa aplicada à inspeção de uniões
[3] FLIR A40/A50/A70 — introdução e arquiteturas de integração
[4] FLIR — parâmetros e ferramentas de medição de temperatura
[5] Zebra Aurora Vision Studio — repositório de exemplos de aplicação
[6] Zebra — visão 2D/3D e inspeção na fabricação de baterias
[7] Zebra Aurora Vision Studio — Fiducial Markers
[8] Rockwell Automation — produtos conectados EtherNet/IP
[9] Zebra Aurora Vision Studio — Heater Control (Thermal Imaging)
Como interpretar este material
As ilustrações representam conceitos de aplicação e não correspondem a registros de instalações específicas.
Os analíticos são representações conceituais. Os dados térmicos e o cenário financeiro são simulados para demonstração técnica. Os resultados dependem das condições de cada aplicação.
Logotipos preservados a partir de arquivos da Vista e dos fabricantes. Marcas pertencem aos respectivos titulares. Parcerias Zebra e Solution Partner Rockwell descritas conforme informação institucional fornecida pela Vista.